Consulta de Produto
Seu endereço de e-mail não será publicado. Os campos obrigatórios estão marcados *


Peças de máquinas agrícolas para movimentação a frio: uma base para durabilidade
06 de agosto de 2025O que você deve saber sobre a montagem do bloco guia sincronizador?
06 de agosto de 2025Por que as peças da caixa de câmbio do ônibus são essenciais para o desempenho do veículo?
06 de agosto de 2025Peças de caixa de câmbio para veículos comerciais: um guia abrangente para tendências de mercado e manutenção
06 de agosto de 2025Uma mudança suave na transmissão manual depende de vários pequenos componentes de precisão trabalhando juntos. Um desses componentes é o bloco de impulso do sincronizador , uma peça compacta usada em certos projetos de sincronizadores para ajudar a controlar o movimento e a carga do mecanismo de sincronização durante o engate da marcha.
Embora o componente possa parecer simples, sua geometria, superfícies de contato, consistência dimensional e propriedades do material podem influenciar a resposta de sincronização e a qualidade do deslocamento. Para fabricantes de caixas de engrenagens, fornecedores de sincronizadores, reconstrutores de transmissões e distribuidores de reposição, entender como funciona um bloco de pressão também é importante ao avaliar o desgaste, identificar peças de reposição ou adquirir componentes personalizados.
Máquinas Jiaxing OnRoll Co., Ltd. fabrica sincronizadores e componentes de transmissão para aplicações automotivas. Sua produção de blocos sincronizadores combina cabeçote a frio com usinagem subseqüente para melhorar a eficiência da produção, mantendo as características mecânicas exigidas do componente.
Um bloco de impulso do sincronizador é um pequeno componente localizado dentro ou adjacente ao mecanismo de cubo e luva de certos conjuntos sincronizadores de transmissão. Sua posição e formato precisos variam de acordo com o projeto da transmissão e do sincronizador.
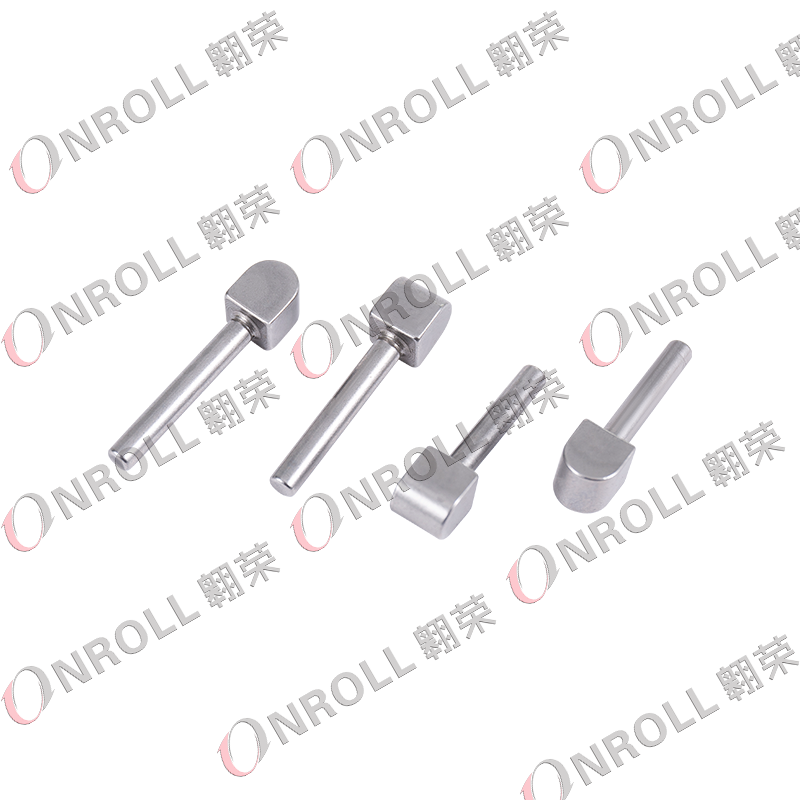
A terminologia também pode criar confusão. Dependendo do fabricante e da documentação técnica, os componentes relacionados podem ser descritos como bloco de impulso do sincronizador, key, strut, insert, slider, or guide block . Estes termos não devem ser automaticamente tratados como intercambiáveis porque a sua geometria e funções operacionais podem ser diferentes.
Um conjunto sincronizador típico pode incluir:
Para a identificação das peças, os compradores devem, portanto, evitar confiar apenas na aparência. O modelo de transmissão, a referência OEM, as dimensões dos componentes, a localização da ranhura, o perfil da face de contato e a interface da mola podem ser necessários para confirmar se dois blocos de pressão visualmente semelhantes são realmente compatíveis.
Quando o motorista move a alavanca de mudança, o mecanismo seletor aciona o garfo de mudança, que move a luva sincronizadora em direção à marcha selecionada. Antes que a luva possa engatar totalmente nos dentes da engrenagem, o sincronizador deve reduzir a diferença de velocidade entre os componentes rotativos.
A função exata do bloco push depende do projeto do sincronizador. Em muitos arranjos, o mecanismo de chaveta, suporte ou bloco de pressão ajuda a transferir a força axial controlada dentro do sincronizador e auxilia o anel sincronizador no contato com o cone da engrenagem. O atrito entre o anel e o cone acelera ou desacelera os componentes até que suas velocidades se tornem suficientemente próximas para o engate.
A sequência de turnos simplificada é:
Garfo seletor → movimento da luva sincronizadora → ação do bloco/chave → anel sincronizador e contato cônico → correspondência de velocidade → engate do dente.
Um bloco de impulso fabricado corretamente contribui, portanto, para movimento, pré-carga e tempo de sincronização consistentes. Folga excessiva, geometria distorcida, superfícies de contato danificadas ou montagem incorreta podem alterar a rapidez de resposta do sincronizador e podem aumentar o esforço de mudança ou o choque de engate.
No entanto, mudanças deficientes nunca devem ser atribuídas apenas ao bloco push. Anéis sincronizadores, buchas, cubos, molas, engrenagens, garfos de mudança, rolamentos e lubrificante de transmissão podem produzir sintomas semelhantes.
Como o bloco de impulso entra em contato repetidamente com outros componentes do sincronizador, suas superfícies de trabalho podem desgastar-se gradualmente. A inspeção é particularmente importante durante a reconstrução da transmissão porque um bloco de impulso danificado pode passar despercebido quando a atenção está focada apenas no anel sincronizador.
| Condição observada | Possível efeito | O que mais inspecionar |
| Superfície de contato polida ou embutida | Pré-carga do sincronizador alterada ou resposta atrasada | Anel, manga e mola |
| Desgaste escalonado ou formação de sulcos | Movimento restrito ou inconsistente | Ranhura do cubo e superfícies de contato |
| Borda lascada | Engate irregular ou ruído metálico | Dentes da manga e detritos soltos |
| Bloco torto ou distorcido | Vinculação e maior esforço de mudança | Alinhamento do cubo, garfo e montagem |
| Desgaste irregular | Carregamento assimétrico | Condição da mola e alinhamento do sincronizador |
Os sintomas comuns de direção podem incluir mudanças bruscas, engate atrasado, choque de marcha, resistência anormal na alavanca de câmbio, barulho ou sincronização incompleta. Esses sintomas são pistas diagnósticas e não prova de falha do push-block.
Durante uma reconstrução, os técnicos devem comparar todos os blocos de pressão do conjunto, inspecionar as molas de retenção, verificar o movimento livre dentro das ranhuras do cubo e medir as folgas relevantes de acordo com as especificações de serviço do fabricante da transmissão.
O método de fabricação tem efeito direto no custo de produção, repetibilidade dimensional, utilização de material e desempenho mecânico. Teoricamente, um bloco de pressão poderia ser produzido principalmente por meio de usinagem, mas a produção automotiva de alto volume geralmente se beneficia da formação da forma básica antes do acabamento de precisão.
Para seus blocos push sincronizadores, OnRoll usa uma combinação de cabeçote a frio e usinagem . A empresa afirma que esta abordagem visa reduzir os custos de fabricação e melhorar a eficiência, mantendo a resistência mecânica exigida pela peça.
Uma rota de produção típica pode incluir:
A conformação a frio pode proporcionar melhor utilização do material do que usinar um componente completo a partir de material sólido. Também pode reduzir o tempo de usinagem em grandes tiragens de produção. No entanto, superfícies de contato complexas e dimensões funcionais restritas ainda exigem operações secundárias controladas, razão pela qual a combinação de conformação e usinagem é particularmente útil para componentes de transmissão.
Não existe classe de material universal, valor de dureza ou tolerância dimensional para cada bloco de impulso do sincronizador. Esses parâmetros são determinados pelo projeto do sincronizador, condições de carga, componentes correspondentes, processo de produção e desenho do fabricante da caixa de engrenagens.
Características importantes geralmente incluem:
O objetivo não é simplesmente fazer uma peça que caiba no sincronizador. O componente também deve se mover corretamente, manter a relação pretendida com a mola e a luva e permanecer dimensionalmente consistente em todos os lotes de produção.
O controle de qualidade pode, portanto, envolver medidores dedicados, equipamentos de medição dimensional, inspeção de perfis, testes de dureza quando aplicável, verificações de superfície e avaliação funcional. OnRoll opera sob um Sistema de gestão de qualidade IATF 16949 e afirma que sua produção de sincronizadores inclui equipamentos automáticos de testes dimensionais e elásticos.
Para compradores profissionais, selecionar um bloco sincronizador apenas pelo nome do veículo costuma ser insuficiente. Uma única plataforma de veículo pode usar diferentes transmissões entre anos de modelo, opções de motor, mercados ou configurações de transmissão.
As informações mais úteis para fornecer a um fornecedor incluem:
Se um número OEM não estiver disponível, um desenho ou amostra física pode ser mais útil do que tentar identificar o componente a partir de uma fotografia geral da caixa de velocidades.
Para projetos OEM e personalizados, os compradores também devem avaliar se o fornecedor pode apoiar todo o processo, desde a revisão da capacidade de fabricação e ferramentas até a validação de amostras e produção em volume. A consistência estável do lote é particularmente importante porque pequenas alterações dimensionais nos componentes do sincronizador podem alterar o comportamento da montagem mesmo quando as peças individuais parecem aceitáveis.
Pequenas marcas na superfície não significam automaticamente que um bloco de pressão falhou, mas componentes muito desgastados, lascados, distorcidos ou rachados são normalmente melhor substituídos do que reparados.
A usinagem de um bloco de pressão desgastado pode remover material de uma superfície funcional e alterar sua relação com a mola, o cubo, a luva ou o anel sincronizador. A retificação adicional ou o tratamento térmico também podem alterar a condição dimensional original. A menos que exista uma especificação de reparo aprovada, o recondicionamento de um pequeno componente sincronizador de precisão pode introduzir mais incertezas do que usar um substituto fabricado corretamente.
Durante a reconstrução da transmissão, as decisões de substituição devem, portanto, basear-se nos limites de desgaste e nos critérios de inspeção do fabricante, e não apenas na aparência visual.
Um bloco de impulso sincronizador é pequeno em tamanho, mas exige produção. Formação consistente, superfícies funcionais precisas, propriedades controladas do material e inspeção confiável influenciam o desempenho do componente dentro do conjunto sincronizador.
Jiaxing OnRoll Machinery Co., Ltd. fornece sincronizadores automotivos e componentes de transmissão e apoia os clientes desde o desenvolvimento de componentes até a produção em massa. Para projetos push-block personalizados, os compradores podem enviar uma amostra existente, referência de transmissão, número OEM ou desenho de engenharia para avaliação.
Precisa de um bloco sincronizador para um programa de caixa de velocidades novo ou existente?
Entre em contato com a OnRoll para discutir blocos de impulso sincronizadores e outros componentes de caixas de engrenagens de automóveis de precisão para aplicações OEM, pós-venda, reconstrução e fabricação de transmissão.
Dependendo do projeto do sincronizador, o bloco de pressão funciona com a luva, o cubo, a mola e o anel sincronizador para controlar o movimento e a carga durante o processo de sincronização. Ajuda o conjunto a atingir a condição correta antes do engate completo da engrenagem.
Os possíveis sintomas incluem mudanças mais difíceis, engate retardado, resistência anormal nas mudanças, barulho ou choque de marcha. Esses sintomas também podem ser causados por anéis sincronizadores, buchas, cubos, garfos, molas, engrenagens ou problemas de lubrificação, por isso todo o conjunto deve ser inspecionado.
Não necessariamente. Diferentes fabricantes usam terminologias diferentes, e a geometria e a função podem variar entre os projetos de sincronizadores. Sempre identifique o componente usando o modelo da transmissão, desenho, número de referência e dimensões.
Não existe uma especificação universal única. A classe do material, a dureza, o tratamento térmico, a condição da superfície e as tolerâncias devem seguir o desenho de engenharia da caixa de engrenagens ou do sincronizador.
O cabeçote a frio pode produzir a geometria básica do componente de forma eficiente com boa utilização do material, enquanto a usinagem de precisão cria ranhuras, perfis e superfícies de contato críticas. A combinação dos dois processos pode ser adequada para a produção em volume econômica de componentes de transmissão de precisão.
O ideal é fornecer o número OEM, modelo de transmissão, desenho 2D, modelo 3D, especificação de material, tolerâncias críticas, quantidade esperada e uma amostra física, quando disponível. Isso permite que o fabricante avalie a capacidade de fabricação e a compatibilidade com mais precisão.
O recondicionamento só é possível quando uma especificação de reparação aprovada o permitir. A remoção de material pode alterar as dimensões funcionais e a pré-carga do sincronizador, portanto, os blocos de pressão de precisão danificados são geralmente mais seguros para substituir por componentes que atendam aos requisitos do projeto original.
Seu endereço de e-mail não será publicado. Os campos obrigatórios estão marcados *

(+86)-191 0581 0729
(+86)-137 5830 1558