Consulta de Produto
Seu endereço de e-mail não será publicado. Os campos obrigatórios estão marcados *


Peças de máquinas agrícolas para movimentação a frio: uma base para durabilidade
06 de agosto de 2025O que você deve saber sobre a montagem do bloco guia sincronizador?
06 de agosto de 2025Por que as peças da caixa de câmbio do ônibus são essenciais para o desempenho do veículo?
06 de agosto de 2025Peças de caixa de câmbio para veículos comerciais: um guia abrangente para tendências de mercado e manutenção
06 de agosto de 2025Uma transmissão que trava no turno 2-3, ou uma unidade reconstruída que sai da quinta posição sob carga, geralmente falha por um motivo estrutural: o peças sincronizadoras automotivas por dentro ultrapassaram seus limites dimensionais. Os controles deslizantes, os suportes, os anéis bloqueadores e os blocos-guia absorvem a carga de cada turno; quando perdem a precisão, o engate da engrenagem torna-se um impacto metal contra metal, em vez de uma correspondência de velocidade controlada.
As equipes de qualidade dos reconstrutores e OEMs que especificam os componentes do sincronizador precisam saber como cada peça funciona, qual modo de desgaste encerra sua vida útil e quais evidências um fornecedor deve fornecer antes de ser aprovado.
Um conjunto sincronizador é um sistema mecânico de correspondência de velocidade: ele equaliza a velocidade de rotação de uma engrenagem e seu eixo antes que os dentes dentados se encaixem, e faz isso em frações de segundo em cada mudança.
Quando o motorista move a alavanca, o garfo seletor desliza a luva ao longo das estrias do cubo. Os amortecedores com mola pressionam o anel bloqueador contra o cone de fricção da engrenagem; o atrito do cone cancela a diferença de velocidade; o anel então indexa seus dentes internos e a luva passa sobre os dentes da engrenagem até travar totalmente. A junta concluída transporta o torque do motor através da luva, do cubo e do eixo.
Três geometrias determinam a qualidade da mudança mais do que qualquer outra coisa: a altura radial dos amortecedores, a folga entre as estrias da luva e do cubo e o ângulo do cone do anel bloqueador. Quando um suporte perde altura, o anel sofre menos força axial, a janela de sincronização se alarga e o motorista sente um engate atrasado ou irregular.
Cada sincronizador utiliza quatro grupos de componentes de suporte de carga, cada um com uma rota de produção diferente e um modo de desgaste dominante diferente.
O controle deslizante é a parte empurrada pelo garfo de mudança. Seus dentes estriados internos travam nos dentes da engrenagem no final da mudança, e qualquer arredondamento dos chanfros dos dentes altera a sensação da mudança de precisa para vaga. Desgaste nas faces estriadas e bordas de chanfro deformadas são sinais normais de desgaste. Os controles deslizantes são geralmente forjados a pó ou usinados e raspados e depois carburados.
 Conjunto deslizante sincronizador estampado para transmissões manuais Este conjunto deslizante é feito por estampagem passo a passo para dimensões estáveis e elasticidade da mola. É adequado para automóveis de passageiros e caminhões leves, e seu design leve e de alta resistência visa melhorar a suavidade das mudanças. Ver Produto →
Os suportes - chamados de chaves ou blocos de pressão - são os segmentos com mola que transportam a força de deslocamento axial do controle deslizante para o anel bloqueador. Três suportes ficam separados por 120 graus nas ranhuras do cubo, e sua geometria de borda controla a rapidez com que o anel pressiona o cone. O cabeçote a frio é o método de produção padrão porque o grão do aço segue o contorno da peça, o que melhora a resistência ao colapso da borda sob impactos repetidos.
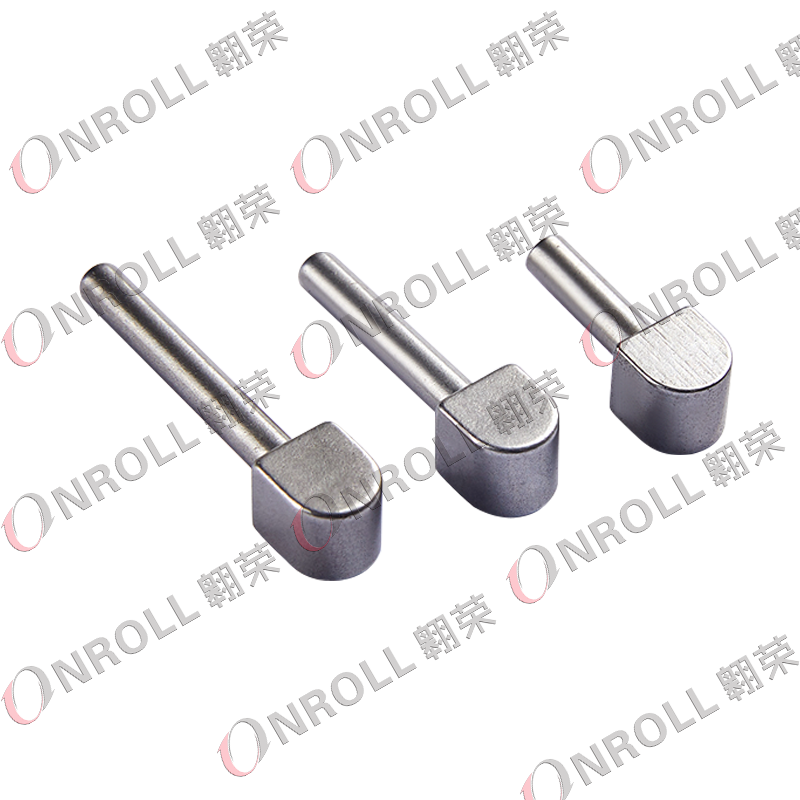 Bloco de impulso do sincronizador de cabeça fria para transmissões comerciais Formado por cabeçote a frio mais usinagem, este bloco de pressão mantém a resistência mecânica enquanto reduz custos. Destina-se a caixas de velocidades comerciais e transmissões secundárias de alta carga. Ver Produto →
Os blocos guia mantêm os suportes alinhados dentro das ranhuras do cubo; os blocos de parada limitam o deslocamento da manga. Ambos suportam cargas de impacto durante mudanças rápidas ou perdidas, e os primeiros danos aparecem como deformação plástica e marcas de perfuração. Os fornecedores fazem cabeça fria ou usinam-nos em liga de aço e endurecem as faces de trabalho.
 Bloco de parada do sincronizador de cabeça fria, impedindo a liberação do controle deslizante Este bloco de parada utiliza moldagem a frio para produção eficiente e economia de custos. Sua estrutura simples limita o deslocamento do controle deslizante, ajudando a evitar que o controle deslizante se solte durante as mudanças de marcha. Ver Produto →
O anel bloqueador é o elemento de fricção que produz a sincronização. Possui superfície de fricção cônica e dentes de travamento que bloqueiam a luva até que as velocidades correspondam. Latão, bronze e aço sinterizado são materiais comuns; Marcas de cone e dentes de travamento desgastados são as causas da maioria das reclamações de choque de engrenagens.
| Component | Função primária | Rota de produção típica | Modo de falha dominante |
| Controle deslizante (manga de mudança) | Transfere a carga do garfo de mudança através das estrias do cubo para os dentes da engrenagem | Forjamento de pó, usinagem e raspagem, cementação | Fretagem estriada e desgaste de chanfro |
| Suportes (chaves) | Pressione o anel bloqueador contra o cone da engrenagem | Cabeçamento a frio com endurecimento de caixa | Colapso da borda e perda de altura |
| Guiar e parar blocos | Mantenha os suportes alinhados e limite o deslocamento da manga | Cabeçalho a frio ou usinagem fora do padrão | Deformação por impacto e peening |
| Anel bloqueador | Superfície de fricção que corresponde à velocidade da engrenagem | Forjamento de latão ou bronze, aço sinterizado | Pontuação do cone e desgaste dentário |
As peças do sincronizador falham por mecanismos de desgaste previsíveis, e não por quebra aleatória. O mecanismo dominante é controlado pelo ciclo de trabalho, condição do óleo e comportamento de mudança.
O tráfego pára-e-arga desgasta primeiro o cone do anel bloqueador, porque o cone realiza o maior trabalho de atrito em baixas velocidades. A quilometragem da rodovia desgasta as bordas do suporte e os chanfros da luva devido a repetidos engates de alta carga. O óleo contaminado acelera todos os modos ao incorporar partículas nas superfícies relativamente macias do anel.
Parcela de reclamações de qualidade de turno por componente sincronizador com falha
Distribuição representativa de uma revisão de desmontagem de caixas de câmbio manuais reconstruídas; as participações reais variam de acordo com o ciclo de trabalho, condição do óleo e estilo de mudança.
O método de produção decide a resistência à fadiga e a consistência do lote de uma peça sincronizadora. O rumo a frio é a rota estabelecida para escoras, pinos e blocos guia de alto volume; a usinagem permanece relevante para protótipos e pequenas séries.
O cabeçote a frio transforma o fio em uma forma quase líquida à temperatura ambiente, mantendo o grão de aço fluindo ao longo do contorno da peça. O suporte resultante resiste melhor à flexão e ao impacto do que a mesma geometria usinada a partir de barras, e um conjunto de matrizes estabilizado mantém tolerâncias rígidas para longos ciclos de produção. A compensação é o investimento em ferramentas e o esforço necessário para alterar a geometria entre as variantes.
Uma linha dedicada de resfriamento é um forte sinal de qualidade para um fabricante de peças de sincronizadores. Jiaxing OnRoll Machinery Co., Ltd., um fornecedor chinês que produz deslizadores sincronizadores desde 1992 e opera linhas de usinagem a frio e não padronizadas para peças de caixas de câmbio de passageiros, comerciais e de ônibus, é um exemplo específico. Sua linha inclui controles deslizantes sincronizadores, conjuntos de blocos guia, controles deslizantes de plástico e componentes de mudança de cabeça fria para programas OEM.
Um fabricante de peças sincronizadoras é qualificado com base em evidências documentadas, não em material de marketing. Verifique o sistema de qualidade, a rastreabilidade do material, os relatórios dimensionais e a estabilidade do processo antes do primeiro lote de amostra.
Uma falha em campo de uma peça sincronizadora custa centenas de vezes seu preço unitário, portanto, o fornecimento pertence tanto às equipes de qualidade e de engenharia quanto à compra. As etapas abaixo correspondem às evidências de que um fornecedor certificado pela IATF 16949 já pode produzir.
Para geometria personalizada, Fabricação por contrato OEM segue um caminho de qualificação separado. Envolver a equipe de engenharia do fabricante desde a fase de desenho reduz surpresas de tolerância posteriormente, especialmente para peças brutas de cabeça fria e peças sincronizadoras não padronizadas.
A retificação significa que as velocidades das engrenagens ainda são diferentes quando os dentes dentados tentam travar. As causas comuns são um cone do anel bloqueador desgastado, amortecedores que perderam altura, uma superfície de fricção vitrificada ou óleo com propriedades de fricção degradadas. Uma desmontagem normalmente mostra marcas de traste no cone e bordas arredondadas do suporte.
Substitua o conjunto. Um chanfro de bucha desgastado corresponde a um perfil de dente de anel desgastado, e a mistura de suportes novos com um anel desgastado mantém o padrão de conflito original. O conjunto inclui o cubo, a luva deslizante, os suportes, as molas e o anel bloqueador e é a maneira padrão de evitar uma reconstrução de retorno.
Para o mesmo tipo de aço, uma peça com cabeça fria normalmente oferece melhor resistência à fadiga porque o fluxo do grão segue a geometria e não é cortado pela usinagem. A usinagem permanece prática para protótipos, pequenas séries e recursos não moldáveis. Para suportes de alto volume e blocos de pressão, o rumo a frio é o caminho mais forte.
Enviar o desenho ou amostra física, a aplicação do redutor, o volume anual estimado, a especificação do material, a faixa de dureza necessária e, para programas de reparo, a descrição da falha atual. Um fabricante de cabeça fria pode então avaliar se a geometria pode ser formada e qual capacidade dimensional pode ser garantida.
Seu endereço de e-mail não será publicado. Os campos obrigatórios estão marcados *

(+86)-191 0581 0729
(+86)-137 5830 1558